
Лазер, плазма или гидроабразив: что выбрать для вашей детали?
Когда на столе лежит чертеж, вопрос «чем резать?» почти не имеет одного правильного ответа. Одна и та же деталь может быть изготовлена тремя разными технологиями — и все три дадут рабочий результат. Разница будет в допусках, в состоянии кромки, в количестве слесарных операций после резки и, наконец, в цене за комплект.
Эта статья — не о том, «какая технология лучше». Она о логике выбора: по каким признакам детали сразу видно, что это работа для лазера, когда разумнее отдать заготовку на плазму, а в каких случаях без гидроабразива вообще не обойтись.
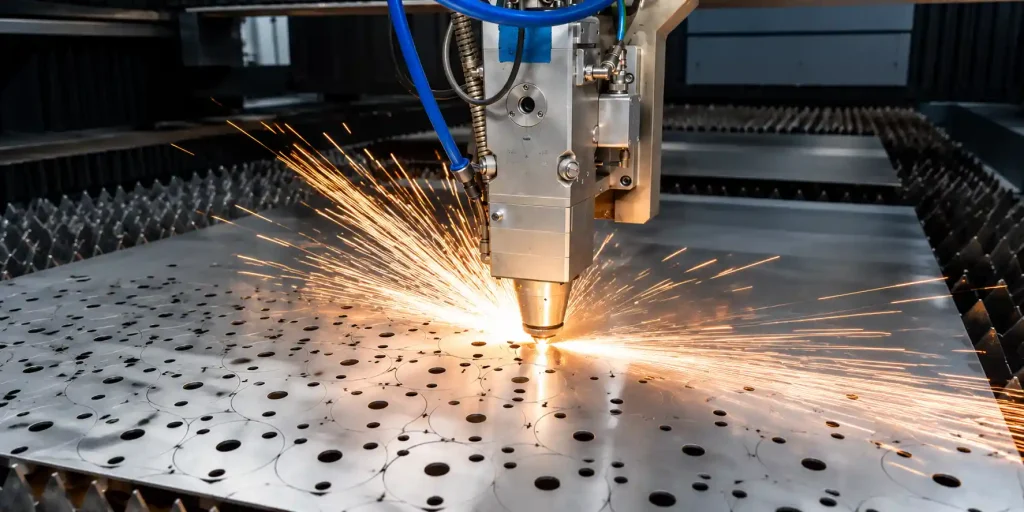
Коротко: три разных физики, три разных результата
| Лазер (оптоволокно) | Плазма | Гидроабразив | |
|---|---|---|---|
| Принцип | локальное плавление/испарение лучом | плавление электропроводного металла дугой | механическая эрозия струей воды с абразивом |
| Рабочие толщины (сталь) | от 0,5 до ~25–30 мм | от ~3 до 60–150 мм | практически без ограничений (до 150–200 мм) |
| Точность контура | ±0,05–0,15 мм | ±0,5–1,5 мм | ±0,1–0,3 мм |
| Ширина реза | 0,1–0,4 мм | 1,5–4 мм | 0,8–1,5 мм |
| Конус кромки | минимальный | заметный (1–5°) | есть, компенсируется головой с наклоном |
| Термическое воздействие | узкая зона, есть | широкая зона, есть | отсутствует |
| Минимальное отверстие | ≈ толщина металла | 1,5–2 × толщина | ≈ 1,2 × толщина |
| Материалы | металлы (сталь, нержавейка, алюминий, медь, латунь) | только электропроводные | любые: металл, камень, стекло, композит, резина, титан |
| Скорость на тонком металле | очень высока | средняя | низкая |
| Себестоимость погонного метра | низкая на тонком, растет с толщиной | самая низкая на толстом | самая высокая |
Когда деталь «просит» лазер
Оптоволоконная резка выигрывает там, где на листах много контура на единицу площади: перфорация, вентиляционные решетки, шасси и корпуса, кронштейны с отверстиями под резьбу, декоративные панели, детали под дальнейшее гнутье.
Признаки, по которым деталь однозначно лазерная:
- толщина до 12-15 мм и большое количество мелких отверстий;
- допуск на посадочные места 0,1 мм и более жесткие;
- кромка должна пойти под покраску или сварку без зачистки;
- у детали есть изгибы - точная геометрия оттисков и компенсация на гибку критическая;
- серия от десятков до тысяч деталей, где важна повторяемость каждой.
Практический нюанс, который часто игнорируют на этапе проектирования: лазер позволяет «упаковывать» детали плотно, с общими линиями реза. На больших сериях это экономит 10–20 % металла — больше разницы в стоимости самой резки между технологиями. О рабочих толщинах и поведении различных сплавов у нас уже есть отдельные материалы (нержавейка AISI 304/316/430, алюминий, медь и латунь, оцинкованная сталь).
Где лазер проигрывает: конструкционная сталь более 25–30 мм, любые неметаллы, а также материалы с высокой отражательной способностью в больших толщинах.
Когда рациональная плазма
Плазма – инструмент черновых и получистовых заготовок из больших толщин. Ее зона — 10–60 мм конструкционной стали, косынки, фланцы под расточки, ребра жесткости, монтажные пластины, ремонтные заготовки, раскрой металлолома и демонтаж конструкций.
Плазму следует выбирать, если:
- толщина свыше 25 мм, а точность контура не критична;
- деталь все равно пойдет на фрезерование, расточку или сварочный шов с разделкой;
- требуется большое количество погонных метров простой геометрии за минимальные деньги;
- режется поверхность со слоем проката, ржавчины, краски, где лазерная оптика работает нестабильно.
Что принимаете вместе с плазмой: конус на кромке, окалину на нижней стороне, более широкую зону термического воздействия и изменение структуры металла на 0,5–2 мм от реза. Отверстия менее 1,5 толщины выходят с «морковкой» — их более рационально сверлить. Минимальный зазор между деталями в раскрое больше, то есть отхода металла больше, чем на лазере.
Когда без гидроабразива не обойтись
Гидроабразив – единственная из трех технологий без термического воздействия вообще. Поэтому она незаменима там, где нагрев разрушает сам материал или его свойства.
Реальные сценарии:
- Неметаллы: камень, керамогранит, стекло, композиты, углепластик, резина, плотный пластик, многослойные прокладки.
- Титан и сплавы с требованиями к структуре: авиационные и медицинские детали, где недопустимы изменения в зоне реза и альфа-слоя.
- Закаленные и инструментальные стали: резка без отпуска кромки.
- Толстый алюминий и нержавейка - 40-150 мм, где лазер уже не работает, а плазма даст неприемлемую кромку.
- Пакетная резка прокладок и тонких листов.
Плата за это – снижение скорости и более высокая стоимость. На тонколистном металле гидроабразив уступает лазеру в скорости в 3–10 раз, а регулярные затраты на абразивный песок, сопла и фокусировочные трубки существенно повышают цену машино-часа.
Алгоритм выбора по 4 вопросам
- Материал электропроводящий? Нет (камень, стекло, композит, резина) → гидроабразив.
- Термическое воздействие допустимо? Нет (титан, каленая сталь, деталь с покрытием) → гидроабразив.
- Какая толщина? До 15 мм → лазер. 15–25 мм → лазер, если требуется точность; плазма, если нет. Более 30 мм → плазма для черновой заготовки, гидроабразив для точной.
- Что с деталью происходит дальше? Покраска, сварка, гибка без зачистки → лазер. Механическая обработка по контуру → плазмы достаточно.
Если после этих четырех вопросов остались две технологии – выбирайте по экономике комплект, а не по цене резки. Сосчитайте вместе: резкую + зачистку кромки + сверление отверстий, которые технология не извлекла + процент брака. Плазма, дешевле на 30% за метр, легко становится дороже лазера, если после нее слесарь снимает окалину с 200 деталей.
Три типичные ошибки в спецификациях
Отверстия меньше толщины металла. Ни одна из трех технологий не сделает качественное отверстие Ø4 мм в листе 10 мм. Либо увеличивайте диаметр, либо предусматривайте сверление отдельной операцией.
Допуск 0,05 мм по всему контуру. Такие допуски нужны только посадочным местам. Проставленный «для надежности» на всю деталь, он переводит ее с лазера на фрезерование и умножает цену.
Игнорирование радиусов во внутренних углах. Лазерный рез дает радиус ~0,2 мм, плазменный - до 2 мм, гидроабразивный - 0,5-0,8 мм. Если в чертеже острый внутренний угол 90° без радиуса, деталь не будет соответствовать чертежу ни в одном варианте – согласуйте радиус заранее.
Что это значит для вашего заказа
Большинство листовых деталей в украинском машиностроении, вентиляции, мебельном и рекламном производстве – это толщины до 12 мм со сложным контуром. Это зона, где оптоволоконный лазер дает лучшее соотношение точности, скорости и цены, и поэтому мы оборудовали производство именно под него, с последующей гибкой, лазерной сваркой и порошковой покраской в одном цикле.
Когда деталь выходит за эти пределы – толщина 40 мм, титан, камень, композит – мы прямо об этом говорим и подсказываем, какая технология нужна, вместо того чтобы «натягивать» заказы на имеющееся оборудование.
Отправьте чертеж или DXF — мы оценим, подходит ли деталь под лазер, посчитаем раскрой и срок, а при необходимости порекомендуем более корректную технологию.
