
Лазер, плазма чи гідроабразив: що обрати для вашої деталі?
Коли на столі лежить креслення, питання «чим різати?» майже ніколи не має одної правильної відповіді. Одна й та сама деталь може бути виготовлена трьома різними технологіями — і всі три дадуть робочий результат. Різниця буде в допусках, у стані кромки, у кількості слюсарних операцій після різки і, зрештою, у ціні за комплект.
Ця стаття — не про те, «яка технологія краща». Вона про логіку вибору: за якими ознаками деталі одразу видно, що це робота для лазера, коли розумніше віддати заготовку на плазму, а в яких випадках без гідроабразиву не обійтися взагалі.
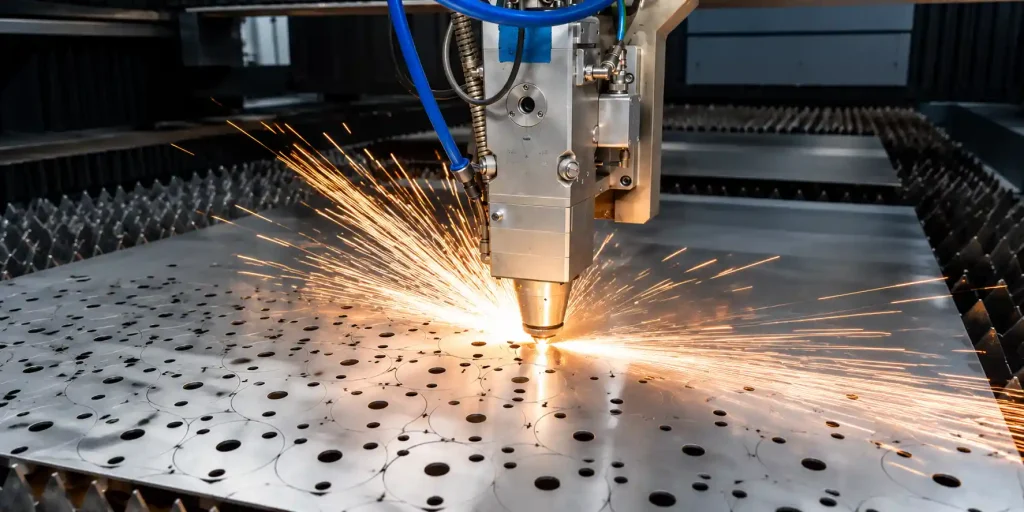
Коротко: три різні фізики, три різні результати
| Лазер (оптоволокно) | Плазма | Гідроабразив | |
|---|---|---|---|
| Принцип | локальне плавлення/випаровування променем | плавлення електропровідного металу дугою | механічна ерозія струменем води з абразивом |
| Робочі товщини (сталь) | від 0,5 до ~25–30 мм | від ~3 до 60–150 мм | практично без обмежень (до 150–200 мм) |
| Точність контуру | ±0,05–0,15 мм | ±0,5–1,5 мм | ±0,1–0,3 мм |
| Ширина різу | 0,1–0,4 мм | 1,5–4 мм | 0,8–1,5 мм |
| Конус кромки | мінімальний | помітний (1–5°) | є, компенсується головою з нахилом |
| Термічний вплив | вузька зона, є | широка зона, є | відсутній |
| Мінімальний отвір | ≈ товщина металу | 1,5–2 × товщина | ≈ 1,2 × товщина |
| Матеріали | метали (сталь, нержавійка, алюміній, мідь, латунь) | тільки електропровідні | будь-які: метал, камінь, скло, композит, гума, титан |
| Швидкість на тонкому металі | дуже висока | середня | низька |
| Собівартість погонного метра | низька на тонкому, зростає з товщиною | найнижча на товстому | найвища |
Коли деталь «просить» лазер
Оптоволоконна різка виграє там, де на листі багато контуру на одиницю площі: перфорація, вентиляційні решітки, шасі та корпуси, кронштейни з отворами під різьблення, декоративні панелі, деталі під подальше гнуття.
Ознаки, за якими деталь однозначно лазерна:
- товщина до 12–15 мм і велика кількість дрібних отворів;
- допуск на посадкові місця 0,1 мм і жорсткіші;
- кромка має піти під фарбування або зварювання без зачистки;
- у деталі є вигини — точна геометрія відтисків і компенсація на гнуття критичні;
- серія від десятків до тисяч деталей, де важлива повторюваність кожної.
Практичний нюанс, який часто ігнорують на етапі проєктування: лазер дозволяє «пакувати» деталі щільно, з спільними лініями різу. На великих серіях це економить 10–20 % металу — більше, ніж різниця у вартості самої різки між технологіями. Про робочі товщини та поведінку різних сплавів у нас уже є окремі матеріали (нержавійка AISI 304/316/430, алюміній, мідь і латунь, оцинкована сталь).
Де лазер програє: конструкційна сталь понад 25–30 мм, будь-які неметали, а також матеріали з високою відбивною здатністю у великих товщинах.
Коли раціональна плазма
Плазма — інструмент чорнових і напівчистових заготовок з великих товщин. Її зона — 10–60 мм конструкційної сталі, косинки, фланці під розточку, ребра жорсткості, монтажні пластини, ремонтні заготовки, розкрій металолому й демонтаж конструкцій.
Плазму варто обирати, якщо:
- товщина понад 25 мм, а точність контуру не критична;
- деталь усе одно піде на фрезерування, розточку або зварювальний шов з розділкою;
- потрібна велика кількість погонних метрів простої геометрії за мінімальні гроші;
- ріжеться поверхня зі шаром прокату, іржі, фарби, де лазерна оптика працює нестабільно.
Що приймаєте разом з плазмою: конус на кромці, окалину на нижній стороні, ширшу зону термічного впливу і зміну структури металу на 0,5–2 мм від різу. Отвори менші за 1,5 товщини виходять із «морквиною» — їх раціональніше свердлити. Мінімальний зазор між деталями в розкрої більший, тобто відходу металу більше, ніж на лазері.
Коли без гідроабразиву не обійтися
Гідроабразив — єдина з трьох технологій без термічного впливу взагалі. Тому вона незамінна там, де нагрів руйнує сам матеріал або його властивості.
Реальні сценарії:
- Неметали: камінь, керамограніт, скло, композити, вуглепластик, гума, щільний пластик, багатошарові прокладки.
- Титан і сплави з вимогами до структури: авіаційні та медичні деталі, де недопустимі зміни в зоні різу і альфа-шар.
- Загартовані та інструментальні сталі: різка без відпуску кромки.
- Товстий алюміній і нержавійка — 40–150 мм, де лазер уже не працює, а плазма дасть неприйнятну кромку.
- Пакетна різка прокладок і тонких листів у стос.
Плата за це — зниження швидкості та вища вартість. На тонколистовому металі гідроабразив поступається лазеру у швидкості в 3–10 разів, а регулярні витрати на абразивний пісок, сопла й фокусувальні трубки суттєво підвищують ціну машино-години.
Алгоритм вибору за 4 питаннями
- Матеріал електропровідний? Ні (камінь, скло, композит, гума) → гідроабразив, .
- Термічний вплив допустимий? Ні (титан, гартована сталь, деталь із покриттям) → гідроабразив.
- Яка товщина? До 15 мм → лазер. 15–25 мм → лазер, якщо потрібна точність; плазма, якщо ні. Понад 30 мм → плазма для чорнової заготовки, гідроабразив для точної.
- Що з деталлю відбувається далі? Фарбування, зварювання, гнуття без зачистки → лазер. Механічна обробка по контуру → плазма достатня.
Якщо після цих чотирьох питань залишилися дві технології — вибирайте за економікою комплекту, а не за ціною різки. Порахуйте разом: різку + зачистку кромки + свердління отворів, які технологія не витягла + відсоток браку. Плазма, дешевша на 30 % за метр, легко стає дорожчою за лазер, якщо після неї слюсар знімає окалину з 200 деталей.
Три типові помилки в специфікаціях
Отвори менші за товщину металу. Жодна з трьох технологій не зробить якісний отвір Ø4 мм у листі 10 мм. Або збільшуйте діаметр, або передбачайте свердління окремою операцією.
Допуск 0,05 мм по всьому контуру. Такі допуски потрібні тільки посадковим місцям. Проставлений «для надійності» на всю деталь, він переводить її з лазера на фрезерування і множить ціну.
Ігнорування радіусів у внутрішніх кутах. Лазерний різ дає радіус ~0,2 мм, плазмовий — до 2 мм, гідроабразивний — 0,5–0,8 мм. Якщо в кресленні гострий внутрішній кут 90° без радіуса, деталь не буде відповідати кресленню в жодному варіанті — узгодьте радіус заздалегідь.
Що це означає для вашого замовлення
Більшість листових деталей в українському машинобудуванні, вентиляції, мебельному та рекламному виробництві — це товщини до 12 мм зі складним контуром. Це зона, де оптоволоконний лазер дає найкраще співвідношення точності, швидкості та ціни, і тому ми обладнали виробництво саме під нього, з подальшим гнуттям, лазерним зварюванням і порошковим фарбуванням в одному циклі.
Коли деталь виходить за ці межі — товщина 40 мм, титан, камінь, композит — ми прямо про це говоримо і підказуємо, яка технологія потрібна, замість того щоб «натягувати» замовлення на наявне обладнання.
Надішліть креслення або DXF — ми оцінимо, чи підходить деталь під лазер, порахуємо розкрій і термін, а за потреби порекомендуємо коректнішу технологію.
