
Гибка листового металла на ЧПУ: технологии и возможности
Гибка - тот этап производства, где больше всего "ломаются" сроки и бюджеты заказа, если подрядчик работает на устаревшем оборудовании или полагается на человеческий фактор вместо математических расчетов. На механических станках даже опытный оператор вынужден тратить часы на пробные сгибы и подгонку, что неизбежно приводит к перерасходу материала и появлению брака. Современный листогибочный пресс с ЧПУ снимает эту проблему полностью, автоматически контролируя позиционирование и усилия по всей длине детали.
Благодаря 3D-симуляционному моделированию система ЧПУ заранее рассчитывает точную развертку, выявляет возможные коллизии инструмента с деталью и определяет оптимальную последовательность шагов. Разберем, как на самом деле устроен процесс гибки изнутри: от выбора пуансона и матрицы и расчета раскрытия V-образного ручья до системы автоматической бомбардировки балки, компенсации пружинения металла и контроля угла непосредственно при деформации.
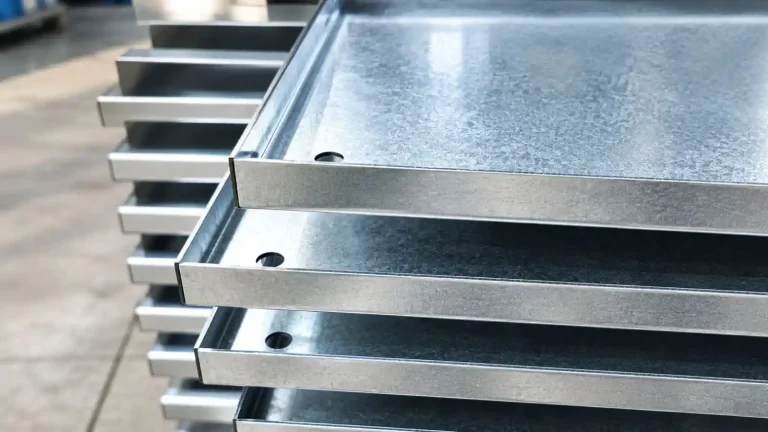
Почему гибка на ЧПУ - это не просто "автоматизация ручной работы"
Часто клиенты воспринимают ЧПУ-гибку как просто ускоренную версию ручного процесса. Это не совсем так. Ручная гибка на обычном прессе зависит от квалификации конкретного оператора: насколько точно он выставит упор, насколько правильно оценит пружение металла "на глаз", насколько внимательным останется до сотой детали в партии. ЧПУ убирает эту переменную полностью.
Когда в систему управления закладывается программа - угол изгиба, длина линии, последовательность операций - станок воспроизводит ее с точностью до десятых долей градуса на каждой следующей детали, независимо от того, первая это деталь в партии или тысячная. Это и есть главное отличие: не скорость сама по себе, а отсутствие накопительной погрешности, которая на ручном оборудовании неизбежно растет с усталостью оператора или сменой партии металла.
Как устроен листогибочный пресс с ЧПУ
Чтобы понять, почему одни прессы дают лучший результат, стоит разобраться в самой конструкции.
Пресс (абкант) состоит из движущейся верхней балки, которая опускается под гидравлическим или электрическим приводом, и неподвижного нижнего стола. Металл зажимается между ними в момент гибки. Ключевые узлы, определяющие качество оборудования:
- Верхняя балка с пуансоном — от жесткости этой конструкции зависит, насколько стабилен будет результат на длинных линиях изгиба.
- Нижний стол с матрицей — принимает нагрузку, формирует паз, в который впрессовывается металл.
- Система ЧПУ - контролирует ход балки и положение заднего упора; именно здесь закладывается вся точность будущей детали.
- Задний упор — автоматически позиционирует лист перед каждым изгибом, гарантируя одинаковую длину полки по всей серии без ручных замеров.
Усилие пресса измеряется в тоннах или килоньютонах и подбирается под конкретную задачу – толщину металла, длину линии изгиба, тип материала. Недостаточное усилие означает неполный, нестабильный изгиб; избыточное – лишние затраты и ускоренный износ оснащения.
Пуансон и матрица: здесь разрешается качество детали.
Качество готового изделия определяется не самим прессом, а правильно подобранною парою пуансон-матриця под конкретную толщину и марку металла.
Пуансон
Верхний инструмент, закрепленный на движущейся балке. Форма рабочей кромки задает внутренний профиль изгиба:
- Острый пуансон – для стандартных четких углов.
- Радиусный пуансон когда детали требуется плавный, а не острый изгиб заданного радиуса.
- Специальный профильный пуансон - под нестандартную геометрию: Z-образные изгибы, гофрирование, сложные многоугольные профили.
Матриця
Нижний инструмент с V-образным пазом. Ширина раскрытия этого паза — параметр, на котором чаще экономят неопытные исполнители, и именно здесь стоит быть внимательным:
- узкая матрица дает более четкий, более острый угол, но требует большего усилия пресса;
- широкая матрица снижает нагрузку на оборудование, но увеличивает внутренний радиус изгиба.
Практическое правило: ширина раскрытия матрицы должна составлять примерно 6–8 толщин гнущихся металлов. Ошибка здесь не прощается – слишком узкая матрица для толстого листа дает трещины в зоне сгиба, слишком широкая – размытый, нечеткий угол, который не пройдет входной контроль на ответственных узлах.
Угол гибки: где на самом деле скрывается точность
Угол сгиба – это не просто параметр, который "вводишь и получаешь". На точность влияют сразу три фактора.
Ход пуансона. Система ЧПУ контролирует глубину захода пуансона в матрицу – именно этим определяется, насколько острым или тупым получится конечный угол.
Пружинение металла. После снятия нагрузки любой металл частично пружинит назад, пытаясь вернуться к исходной форме. Величина пружины зависит от марки металла, толщины и радиуса сгиба — и это та деталь, где квалификация технолога имеет значение больше всего: нужно заложить в программу немного больший угол, чем конечный необходимый, чтобы после пружины деталь приобрела точно заданную геометрию.
Стабільність самого обладнання. Современные прессы с ЧПУ оснащены системой обратной связи – датчиками угла в реальном времени, которые автоматически корректируют ход балки прямо во время операции. Это снимает с оператора необходимость "угадывать" пружину вручную и дает стабильный результат ±0,5° независимо от партии металла.
Преимущества гибки на современных станках с ЧПУ — почему это принципиально другой уровень
Разница между устаревшим и современным оборудованием ощущается не в мелочах, а в экономике заказа.
Нулевая накопительная погрешность по всей партии. На ручном или полуавтоматическом прессе каждая последующая деталь немного "плывет" относительно предыдущей из-за человеческого фактора. На современном ЧПУ с системой обратной связи деталь №1 и деталь №500 получаются идентичными – это критично для узлов, которые затем монтируются в сборку без доработки.
Автоматическая компенсация пружины в реальном времени. Ранее этот параметр закладывал исключительно опыт оператора "на глазок". Современные системы управления рассчитывают компенсацию математически на основе марки металла и толщины, а датчики угла корректируют ход балки прямо во время операции — это убирает человеческий фактор из сложнейшего этапа расчета.
Сложная геометрия за один производственный цикл. Деталь с несколькими линиями изгиба под разными углами станок выполняет последовательно, по заранее заданной программе, без переналадки оснастки между каждой операцией — то, что на ручном оборудовании требовало бы остановки и повторной настройки.
Автоматическое позиционирование заднего упора. Это не просто экономия времени — это гарантия, что длина полки каждой детали в партии будет абсолютно одинаковой, без ручных замеров и погрешностей измерения.
Предсказуемость себестоимости. Когда погрешность исключена математически, а не зависит от опыта конкретного человека за пультом, заказчик получает стабильное качество независимо от того, какое изменение выполняет его заказ — это, пожалуй, самое важное, хотя и менее очевидное преимущество современного оборудования.
Толщины и материалы, с которыми работает современное оборудование
Листогибочные прессы с ЧПУ покрывают широкий спектр металлов:
- углеродистая (черная) сталь;
- нержавеющая сталь;
- алюминий и алюминиевые сплавы;
- оцинкованная сталь;
- медь и латунь – преимущественно для тонких декоративных изделий.
Диапазон толщин зависит от усилия конкретного пресса – от тонкого листа 0,5 мм до толстого проката 12–16 мм и более на мощном промышленном оборудовании. Тонкий металл (до 1–1,5 мм) требует особо точного контроля хода пуансона — здесь легче всего получить волнистость или изломы вне линии изгиба, если оборудование недостаточно стабильно.
Где применяется гибка на ЧПУ
Самые распространенные типы изделий, которые производят методом гибки на ЧПУ:
- Корпуса и кожухи электротехнического и промышленного оборудования.
- Вентиляционные короба и фасонные элементы систем кондиционирования.
- Кронштейны, консоли, монтажные элементы.
- Каркасы мебели в стиле loft, стеллажи, полки.
- Элементы фасадов и кровельные детали.
- Металлические шкафы, стойки, серверные корпуса.
- Подробности сельскохозяйственного оборудования.
Объединяет эти изделия одно потребность в точной, повторяющейся геометрии, которую на устаревшем оборудовании гарантировать практически невозможно, особенно в серийном производстве.
Как подготовить заказ на гибку листового металла
Для точного просчета стоимости и сроков потребуется:
- Чертеж детали в формате DXF, DWG или STEP с указанными линиями и углами изгиба.
- Спецификация материала - марка металла, толщина листа.
- Требования к точности угла гибкиесли деталь монтируется в сборку с жесткими допусками.
- Количество деталей — для серийных заказов это влияет на оптимизацию последовательности сделок и себестоимость единицы.
Если готового чертежа еще нет – это не проблема: специалисты IWERKE помогут определить оптимальную последовательность сгибов и подскажут, какие параметры детали следует скорректировать, чтобы избежать коллизий пуансона с уже изогнутыми участками листа.
Гибка листового металла на ЧПУ – это технология, где точность определяется не отдельным "удачным" станком, а сочетанием правильно подобранного пуансона и матрицы, корректного расчета пружины и стабильности самого оборудования. Именно эта комбинация превращает плоскую заготовку в готовое изделие с точной, повторяющейся геометрией — без ручной доработки и без сюрпризов на сотой детали партии.
Если требуется гибка листового металла для корпусов, каркасов или других изделий — обращайтесь к специалистам IWERKE. Отправьте чертеж, и команда бесплатно подберет оптимальную последовательность операций и рассчитает стоимость заказа.
Часто задаваемые вопросы
От чего зависит точность угла гибки?
Точность угла зависит от глубины захода пуансона в матрицу, свойств пружиняния конкретного металла после снятия нагрузки и стабильности самого оборудования. Современные прессы с ЧПУ автоматически компенсируют пружину в реальном времени, обеспечивая точность угла до ±0,5°.
В чем главное преимущество гибки на современном ЧПУ-прессе по сравнению со старым оборудованием?
Главное преимущество – отсутствие накопительной погрешности на всей партии деталей. Система обратной связи автоматически корректирует ход балки во время каждой операции, поэтому первая и последняя деталь серии получаются идентичными, независимо от опыта конкретного оператора.
Какую максимальную толщину металла можно гнуть на ЧПУ-прессе?
Это зависит от усилия конкретного оборудования – мощные промышленные прессы позволяют гнуть металл толщиной 12–16 мм и более. Точную максимальную толщину под конкретный материал следует уточнять индивидуально, поскольку она зависит от длины линии изгиба.
Почему важно правильно подобрать ширину матрицы под толщину металла?
Слишком узкая матрица для толстого металла может привести к трещинам в зоне сгиба, а слишком широкая — к нечеткому, размытому углу. Оптимальная ширина раскрытия матрицы обычно составляет 6–8 толщин гнущихся металлов.
Можно ли изготовить деталь с несколькими линиями изгиба под разными углами за один заказ?
Так, листогибочные прессы с ЧПУ позволяют выполнять несколько операций гибки на одной детали последовательно, по заранее заданной программе, без необходимости переналадить оснастку между каждым изгибом.
