
Гнуття листового металу на ЧПУ: технології та можливості
Гнуття — той етап виробництва, де найбільше “ламаються” терміни й бюджети замовлення, якщо підрядник працює на застарілому обладнанні чи покладається на людський фактор замість математичних розрахунків. На механічних верстатах навіть досвідчений оператор змушений витрачати години на пробні згини та підгонку, що неминуче призводить до перевитрати матеріалу та появи браку. Сучасний листозгинальний прес з ЧПУ знімає цю проблему повністю, автоматично контролюючи позиціонування та зусилля по всій довжині деталі.
Завдяки 3D-симуляційному моделюванню система ЧПУ заздалегідь розраховує точну розгортку, виявляє можливі колізії інструмента з деталлю та визначає оптимальну послідовність кроків. Розберемо, як насправді влаштований процес гнуття зсередини: від вибору пуансона й матриці та розрахунку розкриття V -подібного струмка до системи автоматичного бомбування балки, компенсації пружинення металу й контролю кута безпосередньо під час деформації.
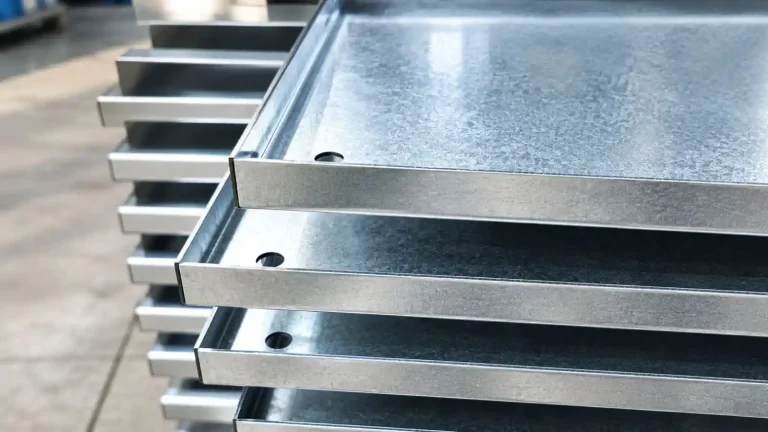
Чому гнуття на ЧПУ — це не просто “автоматизація ручної роботи”
Часто клієнти сприймають ЧПУ-гнуття як просто прискорену версію ручного процесу. Це не зовсім так. Ручне гнуття на звичайному пресі залежить від кваліфікації конкретного оператора: наскільки точно він виставить упор, наскільки правильно оцінить пружинення металу “на око”, наскільки уважним залишиться до сотої деталі в партії. ЧПУ прибирає цю змінну повністю.
Коли в систему керування закладається програма — кут згину, довжина лінії, послідовність операцій — верстат відтворює її з точністю до десятих часток градуса на кожній наступній деталі, незалежно від того, перша це деталь у партії чи тисячна. Це і є головна відмінність: не швидкість сама по собі, а відсутність накопичувальної похибки, яка на ручному обладнанні неминуче зростає із втомою оператора чи зміною партії металу.
Як влаштований листозгинальний прес з ЧПУ
Щоб зрозуміти, чому одні преси дають кращий результат за інші, варто розібратись у самій конструкції.
Прес (абкант) складається з рухомої верхньої балки, яка опускається під гідравлічним чи електричним приводом, і нерухомого нижнього столу. Метал затискається між ними в момент гнуття. Ключові вузли, які визначають якість обладнання:
- Верхня балка з пуансоном — від жорсткості цієї конструкції залежить, наскільки стабільним буде результат на довгих лініях згину.
- Нижній стіл з матрицею — приймає навантаження, формує паз, у який впресовується метал.
- Система ЧПУ — контролює хід балки і положення заднього упору; саме тут закладається вся точність майбутньої деталі.
- Задній упор — автоматично позиціонує лист перед кожним згином, гарантуючи однакову довжину полиці на всій серії без ручних замірів.
Зусилля преса вимірюється в тоннах чи кілоньютонах і підбирається під конкретне завдання — товщину металу, довжину лінії згину, тип матеріалу. Недостатнє зусилля означає неповний, нестабільний згин; надлишкове — зайві витрати й прискорений знос оснащення.
Пуансон і матриця: тут вирішується якість деталі
Якість готового виробу визначається не самим пресом, а правильно підібраною парою пуансон-матриця під конкретну товщину й марку металу.
Пуансон
Верхній інструмент, закріплений на рухомій балці. Форма робочої кромки задає внутрішній профіль згину:
- Гострий пуансон — для стандартних чітких кутів.
- Радіусний пуансон — коли деталі потрібен плавний, а не гострий згин заданого радіуса.
- Спеціальний профільний пуансон — під нестандартну геометрію: Z-подібні згини, гофрування, складні багатокутні профілі.
Матриця
Нижній інструмент з V-подібним пазом. Ширина розкриття цього паза — параметр, на якому найчастіше економлять недосвідчені виконавці, і саме тут варто бути найуважнішим:
- вузька матриця дає чіткіший, гостріший кут, але вимагає більшого зусилля преса;
- широка матриця знижує навантаження на обладнання, проте збільшує внутрішній радіус згину.
Практичне правило: ширина розкриття матриці має становити приблизно 6–8 товщин металу, який гнеться. Помилка тут не пробачається — занадто вузька матриця для товстого листа дає тріщини в зоні згину, занадто широка — розмитий, нечіткий кут, який не пройде вхідний контроль на відповідальних вузлах.
Кут гнуття: де насправді ховається точність
Кут згину — це не просто параметр, який “вводиш і отримуєш”. На точність впливають одразу три фактори.
Хід пуансона. Система ЧПУ контролює глибину заходу пуансона в матрицю — саме цим визначається, наскільки гострим чи тупим вийде кінцевий кут.
Пружинення металу. Після зняття навантаження будь-який метал частково “пружинить” назад, намагаючись повернутись до вихідної форми. Величина пружинення залежить від марки металу, товщини та радіуса згину — і це та деталь, де кваліфікація технолога має значення найбільше: потрібно закласти в програму трохи більший кут, ніж кінцевий необхідний, щоб після пружинення деталь набула точно заданої геометрії.
Стабільність самого обладнання. Сучасні преси з ЧПУ оснащені системою зворотного зв’язку — датчиками кута в реальному часі, які автоматично коригують хід балки просто під час операції. Це знімає з оператора необхідність “вгадувати” пружинення вручну і дає стабільний результат ±0,5° незалежно від партії металу.
Переваги гнуття на сучасних верстатах з ЧПУ — чому це принципово інший рівень
Різниця між застарілим і сучасним обладнанням відчувається не в дрібницях, а в самій економіці замовлення.
Нульова накопичувальна похибка на всій партії. На ручному чи напівавтоматичному пресі кожна наступна деталь трохи “пливе” відносно попередньої через людський фактор. На сучасному ЧПУ з системою зворотного зв’язку деталь №1 і деталь №500 виходять ідентичними — це критично для вузлів, які потім монтуються в збірку без доробки.
Автоматична компенсація пружинення в реальному часі. Раніше цей параметр закладав виключно досвід оператора “на око”. Сучасні системи керування розраховують компенсацію математично на основі марки металу й товщини, а датчики кута коригують хід балки просто під час операції — це прибирає людський фактор із найскладнішого етапу розрахунку.
Складна геометрія за один виробничий цикл. Деталь із кількома лініями згину під різними кутами верстат виконує послідовно, за заздалегідь заданою програмою, без переналагодження оснащення між кожною операцією — те, що на ручному обладнанні вимагало б зупинки й повторного налаштування.
Автоматичне позиціонування заднього упору. Це не просто економія часу — це гарантія, що довжина полиці кожної деталі в партії буде абсолютно однаковою, без ручних замірів і людських похибок вимірювання.
Передбачуваність собівартості. Коли похибка виключена математично, а не залежить від досвіду конкретної людини за пультом, замовник отримує стабільну якість незалежно від того, яка зміна виконує його замовлення — це, мабуть, найважливіша, хоч і найменш очевидна перевага сучасного обладнання.
Товщини та матеріали, з якими працює сучасне обладнання
Листозгинальні преси з ЧПУ покривають широкий спектр металів:
- вуглецева (чорна) сталь;
- нержавіюча сталь;
- алюміній та алюмінієві сплави;
- оцинкована сталь;
- мідь і латунь — переважно для тонких декоративних виробів.
Діапазон товщин залежить від зусилля конкретного преса — від тонкого листа 0,5 мм до товстого прокату 12–16 мм і більше на потужному промисловому обладнанні. Тонкий метал (до 1–1,5 мм) вимагає особливо точного контролю ходу пуансона — тут найлегше отримати хвилястість чи заломи поза лінією згину, якщо обладнання недостатньо стабільне.
Де застосовується гнуття на ЧПУ
Найпоширеніші типи виробів, які виготовляють методом гнуття на ЧПУ:
- Корпуси та кожухи електротехнічного й промислового обладнання.
- Вентиляційні короби та фасонні елементи систем кондиціонування.
- Кронштейни, консолі, монтажні елементи.
- Каркаси меблів у стилі loft, стелажі, полиці.
- Елементи фасадів і покрівельні деталі.
- Металеві шафи, стійки, серверні корпуси.
- Деталі сільськогосподарського обладнання.
Об’єднує ці вироби одне — потреба в точній, повторюваній геометрії, яку на застарілому обладнанні гарантувати практично неможливо, особливо в серійному виробництві.
Як підготувати замовлення на гнуття листового металу
Для точного прорахунку вартості та термінів знадобиться:
- Кресленик деталі у форматі DXF, DWG або STEP із зазначеними лініями та кутами згину.
- Специфікація матеріалу — марка металу, товщина листа.
- Вимоги до точності кута гнуття, якщо деталь монтується в збірку з жорсткими допусками.
- Кількість деталей — для серійних замовлень це впливає на оптимізацію послідовності операцій і собівартість одиниці.
Якщо готового креслення ще немає — це не проблема: спеціалісти IWERKE допоможуть визначити оптимальну послідовність згинів і підкажуть, які параметри деталі варто скоригувати, щоб уникнути колізій пуансона з уже зігнутими ділянками листа.
Гнуття листового металу на ЧПУ — це технологія, де точність визначається не окремим “вдалим” верстатом, а поєднанням правильно підібраного пуансона й матриці, коректного розрахунку пружинення та стабільності самого обладнання. Саме ця комбінація перетворює плоску заготовку на готовий виріб із точною, повторюваною геометрією — без ручної доробки й без сюрпризів на сотій деталі партії.
Якщо потрібне гнуття листового металу для корпусів, каркасів чи будь-яких інших виробів — звертайтеся до фахівців IWERKE. Надішліть кресленик, і команда безкоштовно підбере оптимальну послідовність операцій та розрахує вартість замовлення.
Розповсюджені питання
Від чого залежить точність кута гнуття?
Точність кута залежить від глибини заходу пуансона в матрицю, властивостей пружинення конкретного металу після зняття навантаження та стабільності самого обладнання. Сучасні преси з ЧПУ автоматично компенсують пружинення в реальному часі, забезпечуючи точність кута до ±0,5°.
У чому головна перевага гнуття на сучасному ЧПУ-пресі порівняно зі старим обладнанням?
Головна перевага — відсутність накопичувальної похибки на всій партії деталей. Система зворотного зв’язку автоматично коригує хід балки під час кожної операції, тому перша й остання деталь у серії виходять ідентичними, незалежно від досвіду конкретного оператора.
Яку максимальну товщину металу можна гнути на ЧПУ-пресі?
Це залежить від зусилля конкретного обладнання — потужні промислові преси дозволяють гнути метал товщиною 12–16 мм і більше. Точну максимальну товщину під конкретний матеріал варто уточнювати індивідуально, оскільки вона залежить також від довжини лінії згину.
Чому важливо правильно підібрати ширину матриці під товщину металу?
Занадто вузька матриця для товстого металу може призвести до тріщин у зоні згину, а занадто широка — до нечіткого, розмитого кута. Оптимальна ширина розкриття матриці зазвичай становить 6–8 товщин металу, що гнеться.
Чи можна виготовити деталь з кількома лініями згину під різними кутами за одне замовлення?
Так, листозгинальні преси з ЧПУ дозволяють виконувати кілька операцій гнуття на одній деталі послідовно, за заздалегідь заданою програмою, без потреби переналагоджувати оснащення між кожним згином.
