
Лазерная резка нержавеющей стали
AISI 304, 316, 430: полный обзор технологии
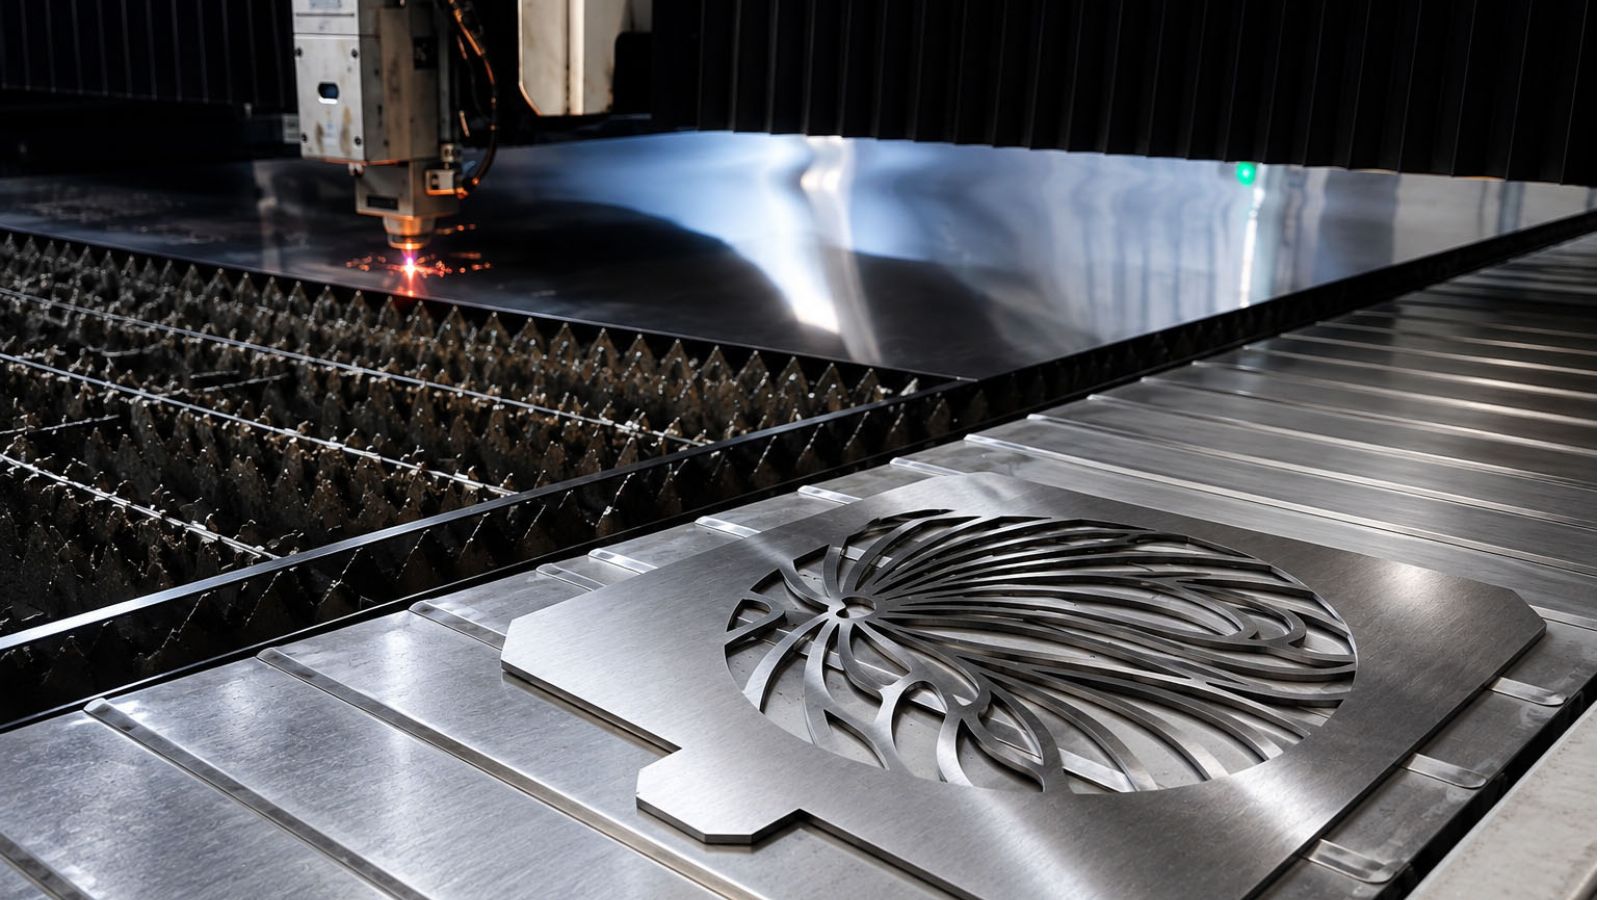
Нержавеющая сталь – один из самых популярных материалов в машиностроении, пищевой промышленности, строительстве и производстве мебели. Но чтобы получить из листа металла деталь с четкими краями и без заусенцев, нужна технология, не уступающая качеству самого материала. Именно поэтому лазерная резка нержавейки сегодня отраслевой стандарт обработки марок AISI 304, 316 и 430.
В этой статье разберем, чем отличаются эти три марки стали с точки зрения резки, какие параметры лазера подбирают под каждую из них, и почему лазерная обработка выгоднее плазменной или механической резки.
Почему именно лазер для нержавеющей стали
Нержавеющая сталь – материал вязкий, с высокой теплопроводностью и склонностью к образованию оксидной пленки на кромке реза. Традиционные методы резки (гильотина, плазма, гидроабразив) часто оставляют заусеницы, деформируют тонкий металл или требуют дополнительной механической обработки кромки.
Лазерная резка нержавейки решает эти проблемы благодаря:
- Узкому углу реза (0,1–0,3 мм) – минимальные потери материала;
- Высокой точности - допуски до ±0,05 мм;
- Чистой кромке без окалины при резке азотом;
- Отсутствие механического воздействия на заготовку – деталь не деформируется;
- Возможно резать сложные контуры, отверстия, надписи и перфорацию без дополнительной оснастки.
Для цехов и производств, работающих с листовым металлом, это означает сокращение времени на постобработку и уменьшение процента брака.
Особенности резки AISI 304, 316 и 430
Хотя все три марки принадлежат к нержавеющим сталям, каждая имеет свою специфику, влияющую на выбор режимов лазерной резки.
AISI 304 – самая распространенная марка
AISI 304 — хромоникелевая аустенитная сталь, используемая в пищевом оборудовании, вентиляции, мебели и архитектурных элементах. Она хорошо поддается лазерной резке благодаря стабильному химическому составу и отсутствию склонности к магнитным включениям, которые могли бы влиять на качество реза.
При резке AISI 304 обычно применяют азот в качестве вспомогательного газа — это позволяет получить кромку без окалины, которую не нужно дополнительно шлифовать или пассивировать перед сваркой или покраской.
AISI 316 – устойчивость к агрессивным средам
AISI 316 содержит молибден, повышающий стойкость к коррозии в морской воде, химических и пищевых средах. Эта марка немного «труднее» для резки из-за несколько иной теплопроводности и склонности к образованию напряжений в металле при быстром нагревании.
Для 316 стали важно корректно подобрать мощность лазера и скорость реза, чтобы избежать перегрева кромки и изменения структуры металла у линии разреза (зоны термического воздействия). При грамотной настройке оборудования лазерная резка нержавейки марки 316 дает такой же чистый результат, как и для 304.
AISI 430 – ферритная сталь для экономических решений
В отличие от 304 и 316, AISI 430 — ферритная сталь без никеля, магнитная, более дешевая в производстве. Ее часто используют там, где коррозионная стойкость нужна умеренная, а стоимость детали имеет значение – бытовая техника, декоративные элементы, кухонное оборудование.
Ферритная структура 430-й стали несколько иначе ведет себя при нагревании — она менее пластична, поэтому при резке толстых листов важно контролировать скорость во избежание микротрещин на кромке.
| Марка стали | Тип структуры | Вспомогательный газ | Особенность резки |
|---|---|---|---|
| AISI 304 | Аустенитная | Азот (N₂) | Стабильная резка, чистая кромка |
| AISI 316 | Аустенитная (с Mo) | Азот (N₂) | Требуется контроль теплового воздействия |
| AISI 430 | Феритная | Азот (N₂) / воздух | Осторожность с толстыми листами |
Толщина металла и мощность лазера
Современные волоконные лазерные станки позволяют резать нержавеющую сталь толщиной от 0,5 до 25–30 мм в зависимости от мощности источника:
- до 3 мм - станки мощностью 1-2 кВт;
- 3–10 мм — 3–6 кВт;
- 10–25 мм і більше - 8-12 кВт и выше.
Чем толще металл, тем большее значение имеет правильный подбор фокусного расстояния сопла, давления газа и скорости реза — именно эти параметры определяют, будет ли кромка чистой или с наплывами.
Преимущества лазерной резки нержавейки для бизнеса
- Скорость производства – раскрой деталей занимает в разы меньше времени, чем механическая обработка.
- Минимум отходов - узкий рез и оптимизация раскладки листа экономят материал.
- Повторяемость — программируемая резка гарантирует одинаковое качество для крупных партий.
- Гибкость — смена чертежа не требует изготовления новой оснастки, достаточно обновить управляющую программу.
- Качество без доработки — детали готовы к сварке, гибке или покраске.
Лазерная резка нержавейки – это технология, позволяющая получать точные, чистые и экономически выгодные детали из AISI 304, 316 и 430 независимо от сложности контура или толщины листа. Главное – правильно подобрать параметры под конкретную марку стали, ведь каждая из них имеет свои особенности теплопроводности и поведения при нагревании.
Если вам нужна качественная лазерная резка нержавеющей стали под заказ – обращайтесь к специалистам IWERKE, которые работают с современным оборудованием и понимают специфику каждой марки металла.
Часто задаваемые вопросы
Какую толщину нержавеющей стали можно резать лазером?
В зависимости от мощности станка – от 0,5 мм до 25–30 мм. Для листов до 3 мм достаточно источника 1–2 кВт, для толщин 10–25 мм требуются станки от 8 кВт и выше.
Нужна ли дополнительная обработка кромки после лазерной резки?
Если резка выполнена азотом, кромка получается чистой, без окалины, и обычно не требует шлифования — деталь готова к сварке или покраске.
Чем лазерная резка AISI 316 отличается от AISI 304?
316-я сталь содержит молибден и более чувствительна к перегреву, поэтому требует более точного подбора мощности и скорости реза во избежание изменения структуры металла у линии разреза.
Можно ли резать лазером ферритную сталь AISI 430?
Да, но из-за более низкой пластичности этой марки важно контролировать скорость реза на толстых листах, чтобы не допустить микротрещин на кромке.
Какой газ используют для лазерной резки нержавейки?
Чаще азот (N₂) — он дает чистую кромку без окалины. Для более экономичных решений (например, AISI 430) иногда применяют сжатый воздух.
Чем лазерная резка выгоднее плазменной или механической?
Более узкий рез, более высокая точность (до ±0,05 мм), отсутствие деформации заготовки и минимум отходов материала за счет оптимизации раскладки листа.
