
Лазерне різання нержавіючої сталі
AISI 304, 316, 430: повний огляд технології
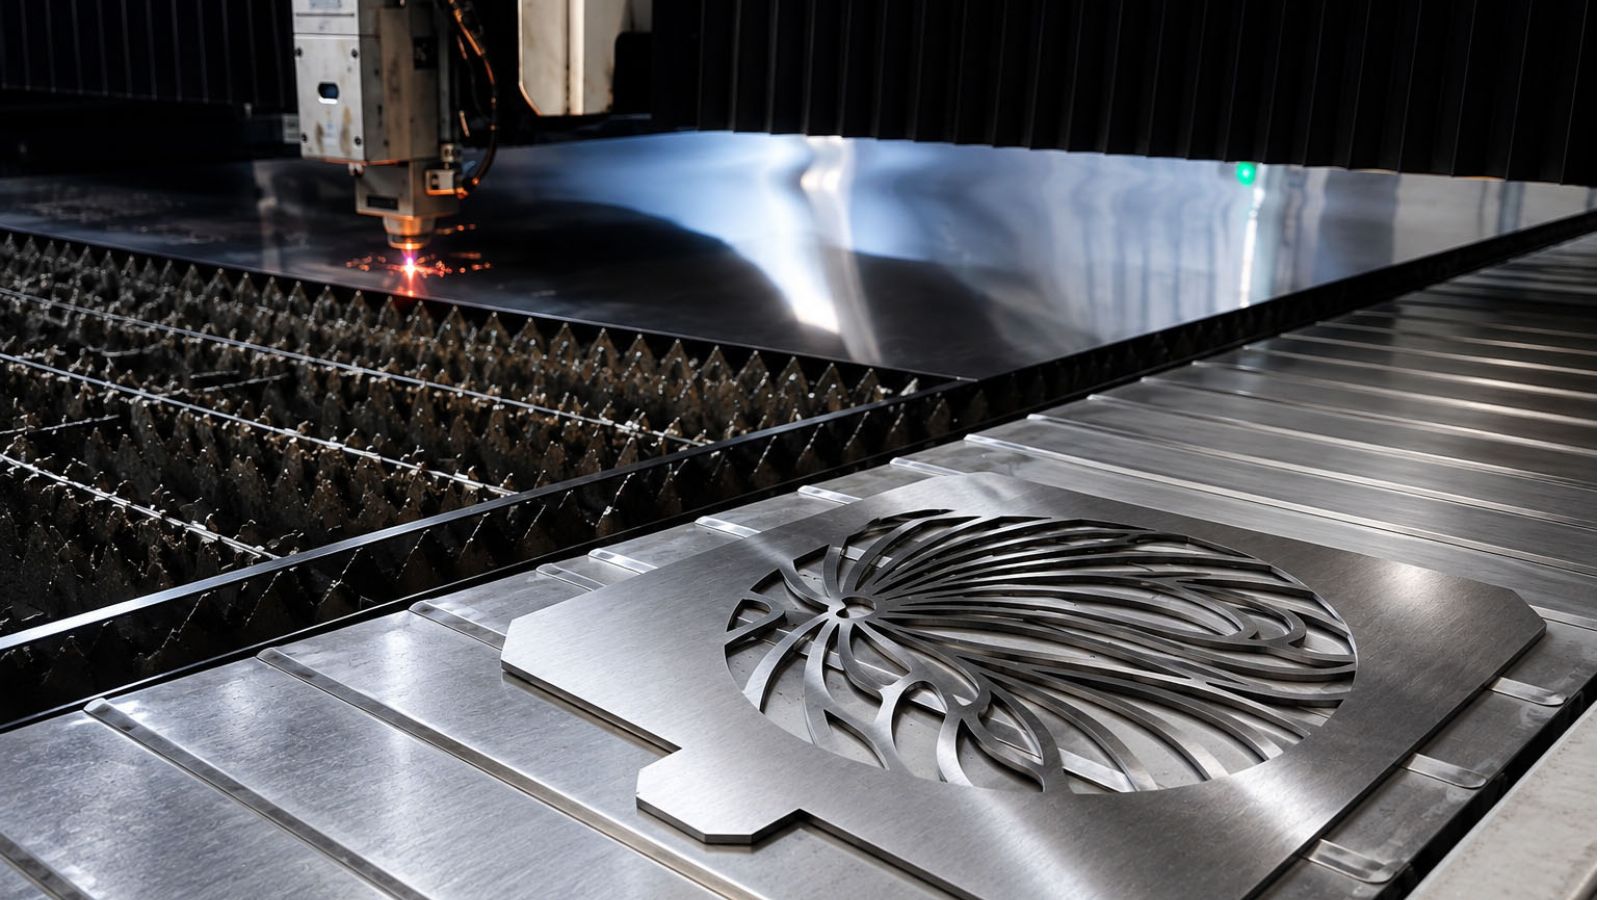
Нержавіюча сталь — один із найпопулярніших матеріалів у машинобудуванні, харчовій промисловості, будівництві та виробництві меблів. Але щоб отримати з листа металу деталь із чіткими краями та без задирок, потрібна технологія, яка не поступається якості самого матеріалу. Саме тому лазерне різання нержавійки сьогодні є галузевим стандартом обробки марок AISI 304, 316 та 430.
У цій статті розберемо, чим відрізняються ці три марки сталі з точки зору різання, які параметри лазера підбирають під кожну з них, і чому лазерна обробка вигідніша за плазмове чи механічне різання.
Чому саме лазер для нержавіючої сталі
Нержавіюча сталь — матеріал в’язкий, з високою теплопровідністю та схильністю до утворення оксидної плівки на кромці реза. Традиційні методи різання (гільйотина, плазма, гідроабразив) часто залишають задирки, деформують тонкий метал або потребують додаткової механічної обробки кромки.
Лазерне різання нержавійки вирішує ці проблеми завдяки:
- Вузькому куту різу (0,1–0,3 мм) — мінімальні втрати матеріалу;
- Високій точності — допуски до ±0,05 мм;
- Чистій кромці без окалини при різанні азотом;
- Відсутності механічного впливу на заготовку — деталь не деформується;
- Можливості різати складні контури, отвори, написи та перфорацію без додаткової оснастки.
Для цехів і виробництв, які працюють із листовим металом, це означає скорочення часу на постобробку та зменшення відсотка браку.
Особливості різання AISI 304, 316 і 430
Хоча всі три марки належать до нержавіючих сталей, кожна має свою специфіку, яка впливає на вибір режимів лазерного різання.
AISI 304 — найпоширеніша марка
AISI 304 — хромонікелева аустенітна сталь, яку використовують у харчовому обладнанні, вентиляції, меблях та архітектурних елементах. Вона добре піддається лазерному різанню завдяки стабільному хімічному складу та відсутності схильності до магнітних включень, які могли б впливати на якість реза.
При різанні AISI 304 зазвичай застосовують азот як допоміжний газ — це дозволяє отримати кромку без окалини, яку не потрібно додатково шліфувати чи пасивувати перед зварюванням або фарбуванням.
AISI 316 — стійкість до агресивних середовищ
AISI 316 містить молібден, що підвищує стійкість до корозії у морській воді, хімічних та харчових середовищах. Ця марка трохи «важча» для різання через дещо іншу теплопровідність і схильність до утворення напруг у металі при швидкому нагріві.
Для 316-ї сталі важливо коректно підібрати потужність лазера та швидкість різу, щоб уникнути перегріву кромки й зміни структури металу біля лінії розрізу (зони термічного впливу). При грамотному налаштуванні обладнання лазерне різання нержавійки марки 316 дає такий самий чистий результат, як і для 304.
AISI 430 — феритна сталь для економічних рішень
На відміну від 304 та 316, AISI 430 — феритна сталь без нікелю, магнітна, дешевша у виробництві. Її часто використовують там, де корозійна стійкість потрібна помірна, а вартість деталі має значення — побутова техніка, декоративні елементи, кухонне обладнання.
Феритна структура 430-ї сталі трохи інакше поводиться при нагріванні — вона менш пластична, тому при різанні товстих листів важливо контролювати швидкість, щоб уникнути мікротріщин на кромці.
| Марка сталі | Тип структури | Допоміжний газ | Особливість різання |
|---|---|---|---|
| AISI 304 | Аустенітна | Азот (N₂) | Стабільне різання, чиста кромка |
| AISI 316 | Аустенітна (з Mo) | Азот (N₂) | Потрібен контроль теплового впливу |
| AISI 430 | Феритна | Азот (N₂) / повітря | Обережність із товстими листами |
Товщина металу та потужність лазера
Сучасні волоконні лазерні верстати дозволяють різати нержавіючу сталь товщиною від 0,5 до 25–30 мм залежно від потужності джерела:
- до 3 мм — верстати потужністю 1–2 кВт;
- 3–10 мм — 3–6 кВт;
- 10–25 мм і більше — 8–12 кВт і вище.
Чим товщий метал, тим більше значення має правильний підбір фокусної відстані сопла, тиску газу та швидкості різу — саме ці параметри визначають, чи буде кромка чистою чи з напливами.
Переваги лазерного різання нержавійки для бізнесу
- Швидкість виробництва — розкрій деталей займає в рази менше часу, ніж механічна обробка.
- Мінімум відходів — вузький різ і оптимізація розкладки листа економлять матеріал.
- Повторюваність — програмоване різання гарантує однакову якість для великих партій.
- Гнучкість — зміна креслення не вимагає виготовлення нової оснастки, достатньо оновити керуючу програму.
- Якість без доробки — деталі часто одразу готові до зварювання, гнуття чи фарбування.
Лазерне різання нержавійки — це технологія, яка дозволяє отримувати точні, чисті та економічно вигідні деталі з AISI 304, 316 та 430 незалежно від складності контуру чи товщини листа. Головне — правильно підібрати параметри під конкретну марку сталі, адже кожна з них має свої особливості теплопровідності та поведінки при нагріванні.
Якщо вам потрібне якісне лазерне різання нержавіючої сталі під замовлення — звертайтеся до фахівців, які працюють із сучасним обладнанням і розуміють специфіку кожної марки металу.
Розповсюджені питання
Яку товщину нержавіючої сталі можна різати лазером?
Залежно від потужності верстата — від 0,5 мм до 25–30 мм. Для листів до 3 мм достатньо джерела 1–2 кВт, для товщин 10–25 мм потрібні верстати від 8 кВт і вище.
Чи потрібна додаткова обробка кромки після лазерного різання?
Якщо різання виконане азотом, кромка виходить чистою, без окалини, і зазвичай не потребує шліфування — деталь одразу готова до зварювання чи фарбування.
Чим лазерне різання AISI 316 відрізняється від AISI 304?
316-та сталь містить молібден і чутливіша до перегріву, тому вимагає точнішого підбору потужності та швидкості різу, щоб уникнути зміни структури металу біля лінії розрізу.
Чи можна різати лазером феритну сталь AISI 430?
Так, але через нижчу пластичність цієї марки важливо контролювати швидкість різу на товстих листах, щоб не допустити мікротріщин на кромці.
Який газ використовують для лазерного різання нержавійки?
Найчастіше азот (N₂) — він дає чисту кромку без окалини. Для економічніших рішень (наприклад, AISI 430) іноді застосовують стиснене повітря.
Чим лазерне різання вигідніше за плазмове чи механічне?
Вужчий різ, вища точність (до ±0,05 мм), відсутність деформації заготовки та мінімум відходів матеріалу за рахунок оптимізації розкладки листа.
