
Лазерне різання міді та латуні
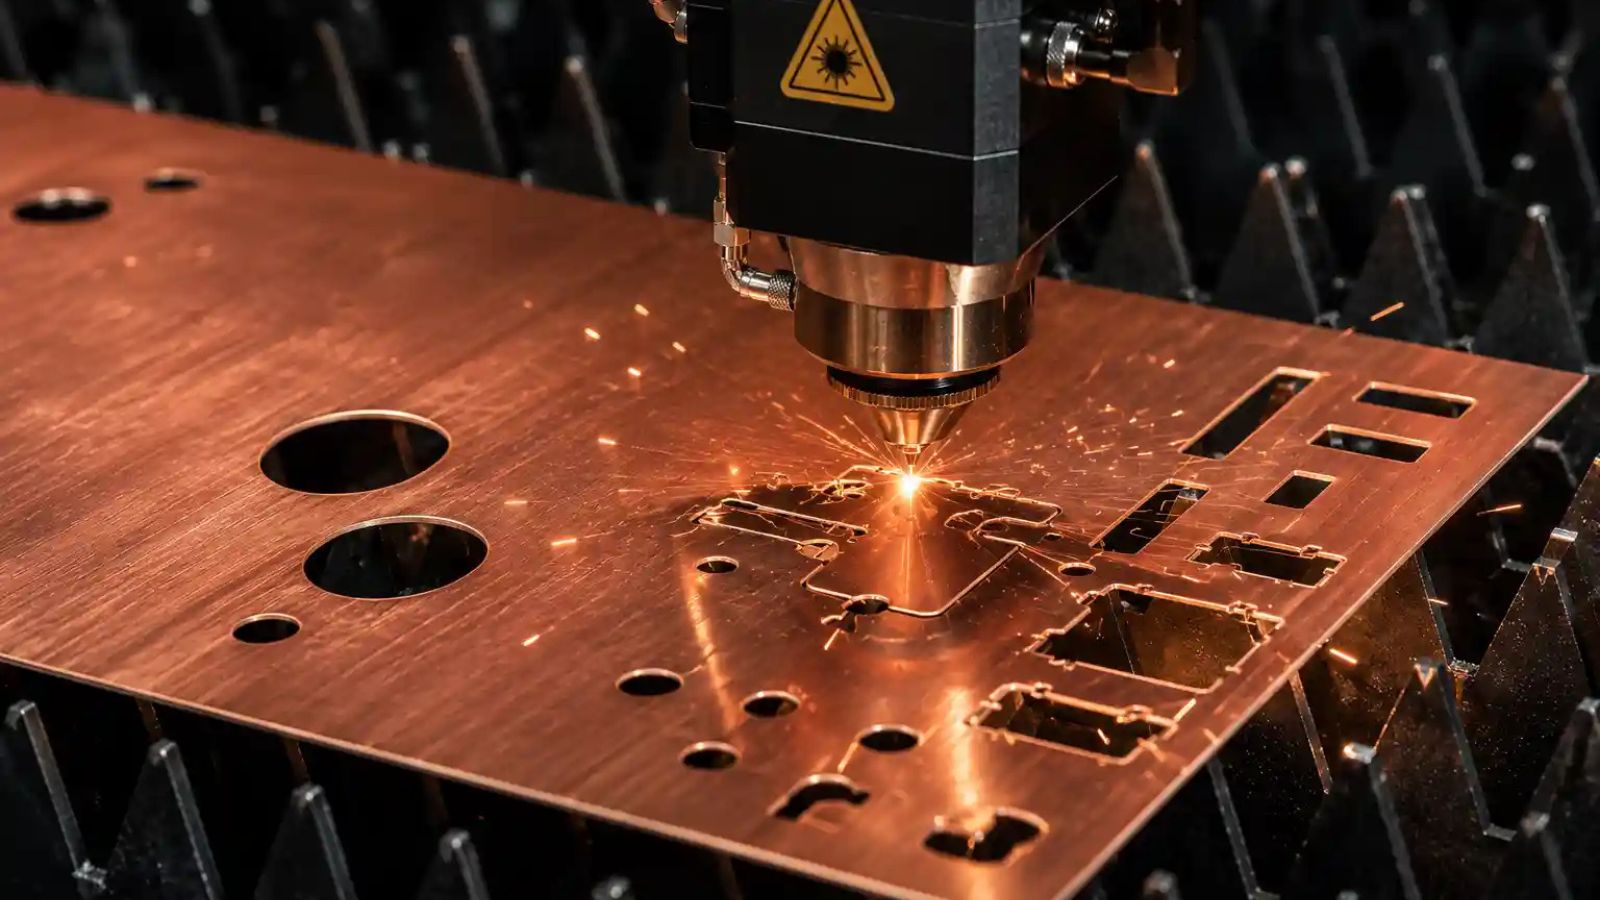
Лазерне різання міді — одна з найскладніших задач розкрою металу. Мідь М1 і латунь Л63 належать до групи відбивних металів: вони відбивають до 95% інфрачервоного випромінювання та швидко відводять тепло із зони різу. Тому CO₂-обладнання з ними майже не працює, а сучасний fiber laser з довжиною хвилі 1,06 мкм ріже їх стабільно, з чистою кромкою та точним контуром.
Чому мідь і латунь складні для лазера
- Високе відбиття на старті. Промінь «не бере» поверхню, доки не утвориться розплавлена ванна.
- Теплопровідність міді М1 (≈390 Вт/м·К) розсіює енергію, вимагаючи вищої питомої потужності.
- Зворотне відбиття здатне пошкодити оптику та джерело — потрібен ізолятор і коректні режими пробивання.
- Цинк у латуні Л63 випаровується раніше за мідь, тож критично важливий контроль потужності й ефективна витяжка.
Порівняння марок кольорових металів
| Марка | Склад | Теплопровідність, Вт/м·К | Відбиття (1,06 мкм) | Макс. товщина різу | Особливості обробки |
|---|---|---|---|---|---|
| Мідь М1 | Cu ≥ 99,9% | 390 | ~95% | до 6 мм | Найскладніша; обов’язковий ізолятор зворотного відбиття |
| Мідь М2/М3 | Cu ≥ 99,7% | 380 | ~93% | до 5 мм | Домішки трохи знижують відбиття, різ стабільніший |
| Латунь Л63 | Cu 63% / Zn 37% | 110 | ~80% | до 8 мм | Випаровування цинку — потрібна посилена витяжка |
| Латунь ЛС59-1 | Cu 59% / Zn + Pb | 105 | ~78% | до 8 мм | Свинець дає димність, кромка потребує зачищення |
| Бронза БрОФ | Cu + Sn | 60 | ~70% | до 6 мм | Ріжеться найлегше з групи мідних сплавів |
Режими різання та їх застосування
| Товщина | Матеріал | Потужність джерела | Газ / тиск | Швидкість, м/хв | Типове застосування |
|---|---|---|---|---|---|
| 0,5–1 мм | Мідь М1 | 1,5–3 кВт | N₂, 12–14 бар | 6,0–9,0 | Екранування, тонкі контакти, декор |
| 1,5–3 мм | Мідь М1 | 3–6 кВт | N₂, 14–18 бар | 2,0–4,0 | Струмопровідні шини, теплообмінники |
| 4–6 мм | Мідь М1 | 6–12 кВт | N₂, 18–22 бар | 0,6–1,4 | Силові шини, масивні контактні групи |
| 0,5–2 мм | Латунь Л63 | 1,5–3 кВт | N₂, 10–14 бар | 5,0–8,0 | Вивіски, таблички, фурнітура, сувеніри |
| 3–5 мм | Латунь Л63 | 3–6 кВт | N₂, 14–18 бар | 1,5–3,0 | Декоративні панелі, елементи меблів |
| 6–8 мм | Латунь Л63 | 6–12 кВт | N₂, 18–20 бар | 0,5–1,2 | Реставрація, архітектурні деталі |
Значення орієнтовні — фінальні режими підбирають за фактичною партією металу й станом поверхні.
Технологія та режими
Для відбивних металів застосовують волоконні джерела від 3 кВт, азот як допоміжний газ і підвищений тиск у соплі. Пробивання виконують у режимі «м’якого» старту — це знімає ризик зворотного імпульсу та бризок. Практичні межі: мідь М1 — 1–6 мм, латунь Л63 — до 8 мм залежно від потужності джерела.
Переваги технології
- Точність контуру ±0,1 мм.
- Кромка без окалини — придатна під пайку, гальваніку, полірування.
- Відсутність механічної деформації тонкого листа.
- Розкрій складних декоративних і струмопровідних деталей без оснастки та без витрат на штампи.
Де застосовують лазерне різання міді та латуні
Контактні групи в електротехніці, теплообмінники, декоративні панелі та вивіски, елементи меблів і світильників, реставраційні й сувенірні вироби.
Розрахунок вартості різання міді та латуні
Надішліть креслення у форматі DXF або STEP — прорахунок вартості виконуємо протягом робочого дня. Телефонуйте або залиште заявку на сайті, наші інженери підберуть оптимальний режим різання під вашу товщину та марку металу.
Чи можна різати мідь звичайним CO₂-лазером?
Практично ні. Через відбиття на довжині хвилі 10,6 мкм різ нестабільний. Потрібен fiber laser.
Яка максимальна товщина міді М1?
На джерелі 6 кВт — до 6 мм із якісною кромкою; тонкий лист 0,5–3 мм ріжеться найшвидше.
Чим відрізняється різання латуні Л63 від міді?
Латунь ріжеться легше й швидше, але потребує сильнішої витяжки через випаровування цинку.
Чи потрібне доопрацювання кромки?
За різання в азоті кромка чиста, без окалини — зазвичай достатньо легкого зачищення.
Як розрахувати вартість?
Надішліть креслення у DXF або STEP — прорахунок виконуємо протягом робочого дня.
