
Какую максимальную толщину металла режет оптоволоконный лазер?
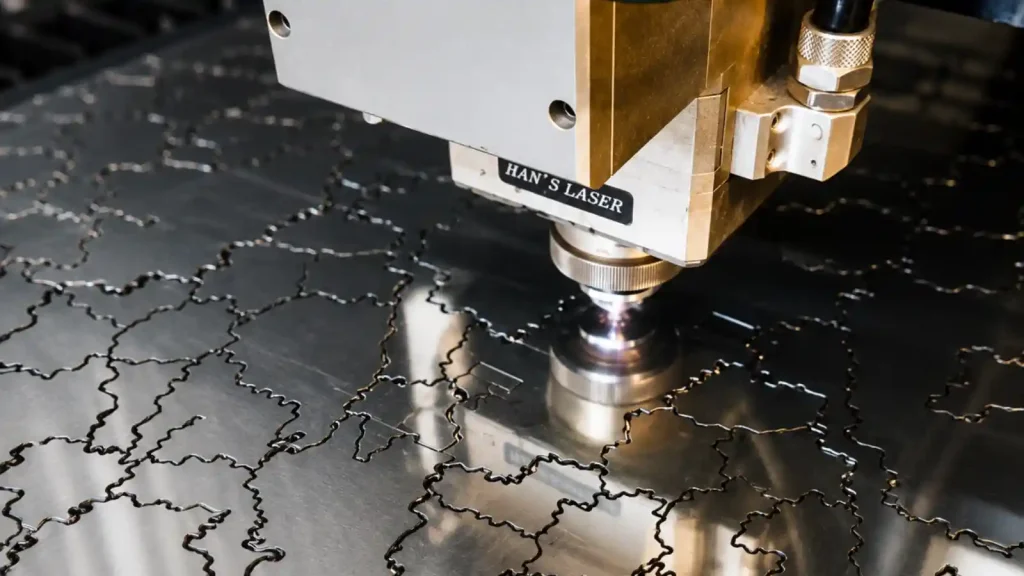
Большинство заказчиков начинают разговор с вопроса: «Какую максимальную толщину металла режет ваш лазер?». Логично, ведь деталь должна влезть в технологические возможности оборудования. Но ответ «до 25 мм» или «до 40 мм» – это только верхний предел. Реальное качество, скорость и стоимость резки зависят от сочетания мощности, типа металла, газа, оптики и настроек. Максимальная толщина лазерной резки зависит прежде всего от мощности источника и типа металла. Современные оптоволоконные (fiber) лазеры способны резать углеродистую сталь толщиной до 25 мм на источнике 6 кВт, а модели мощностью 12 кВт расширяют этот предел еще более существенно — до 35–40 мм.
Толщина резки по мощности лазера
Мощность источника определяет, какой максимальный металл может проплавить и вывести из зоны реза. Но резка на грани возможностей — это всегда компромисс: более низкая скорость, больше окалины, более грубая кромка, более высокий расход газа.
Поэтому важнее спрашивать не «режет», а «режет качественно, быстро и экономично».
Мощность источника – главный фактор, определяющий максимальную толщину реза. Чем выше мощность, тем более толстый металл можно резать за приемлемую скорость и с качественной кромкой.
| Мощность лазера | Черная сталь | Нержавеющая сталь | Алюминий |
|---|---|---|---|
| 1 кВт | до 10–12 мм | до 4–6 мм | до 3–4 мм |
| 2 кВт | до 16–18 мм | до 8–10 мм | до 6–8 мм |
| 3 кВт | до 20–22 мм | до 12–14 мм | до 8–10 мм |
| 6 кВт | до 25 мм | до 16–20 мм | до 12–16 мм |
| 12 кВт | до 35–40 мм | до 25–30 мм | до 20–25 мм |
Цифры – ориентировочные. Реальная толщина зависит от качества луча, диаметра сопла, давления газа и состояния металла.
Материал важен не меньше киловатт
Углеродную (черную) сталь режут с использованием кислорода в качестве вспомогательного газа – экзотермическая реакция окисления дополнительно прогревает металл и позволяет резать более толстые листы. Нержавеющую сталь режут в азоте, без химической реакции горения, поэтому на каждый миллиметр толщины требуется большая удельная мощность лазера. Именно поэтому при одинаковой мощности источника черная сталь всегда подвергается резке на большую толщину, чем нержавеющая.
Один и тот же лазер обращается по-разному с разными металлами:
- Углеродистая сталь — хорошо поглощает излучение, легко окисляется при резке кислородом, поэтому режет более толстые листы.
- Нержавеющая сталь — отражает часть энергии, требует азота или воздуха, максимальная толщина меньше.
- Алюминий и медь — сильно отражают луч, требуют большей мощности, более тонких листов и стабильной газовой защиты.
Поэтому 6 кВт на черной стали – это не то же, что 6 кВт на алюминии.
Что еще влияет на максимальную толщину реза?
Окрім потужності джерела, на результат впливають:
- Тип допоміжного газу — кисень, азот, повітря або аргон змінюють якість і глибину різу.
- Якість оптики та фокусування променя — правильна позиція фокусу критична для товстих листів.
- Стан поверхні заготовки — іржа, окалина, фарба або масло погіршують прогрів і різання.
- Скорость резки — чим товщий метал, тим повільніше рухається голівка.
- Вимоги до чистоти кромки — на межових товщинах з’являється більше окалини та задирок.
- Марка металу — леговані та високоміцні сталі поводяться інакше, ніж звичайна вуглецева сталь.
Оптика, фокус и стабильность луча
Два станки з однаковою потужністю можуть давати різну якість через:
- діаметр оптоволокна,
- фокусну відстань лінзи,
- стан захисного скла,
- точність стола та голівки,
- калібрування променя.
Старе або забруднене оптичне скло знижує ефективність різання навіть на потужній машині.
Почему резать на максимуме – не всегда выгодно?
Припустімо, ваш лазер 6 кВт теоретично ріже сталь 25 мм. На практиці це означає:
- низьку швидкість,
- велику витрату газу,
- ризик дефектів кромки,
- додаткову зачистку.
Часто вигідніше замовити різання на станку з запасом потужності або розбити деталь на частини, ніж гнатися за максимальною товщиною на одній машині.
Часто задаваемые вопросы
Чи можна різати товстий метал малопотужним лазером?
Теоретично — повільно і з низькою якістю. На практиці це економічно невигідно та дає багато браку.
Чому один 6 кВт лазер ріже 25 мм, а інший — лише 20 мм?
Різниця в оптиці, стані обладнання, налаштуваннях, типі генератора та якості матеріалу.
Чи варто переплачувати за 12 кВт, якщо основна товщина — 6–8 мм?
Не обов’язково. Для тонких і середніх листів 6 кВт дає високу швидкість і якість. 12 кВт виправданий при постійній роботі з товстими матеріалами.
Який газ кращий для нержавіючої сталі?
Азот — дає чисту кромку без окалини. Повітря дешевше, але якість нижча.
